반도체 수율 숫자를 읽기 전에: 결함밀도와 다이 면적의 관계
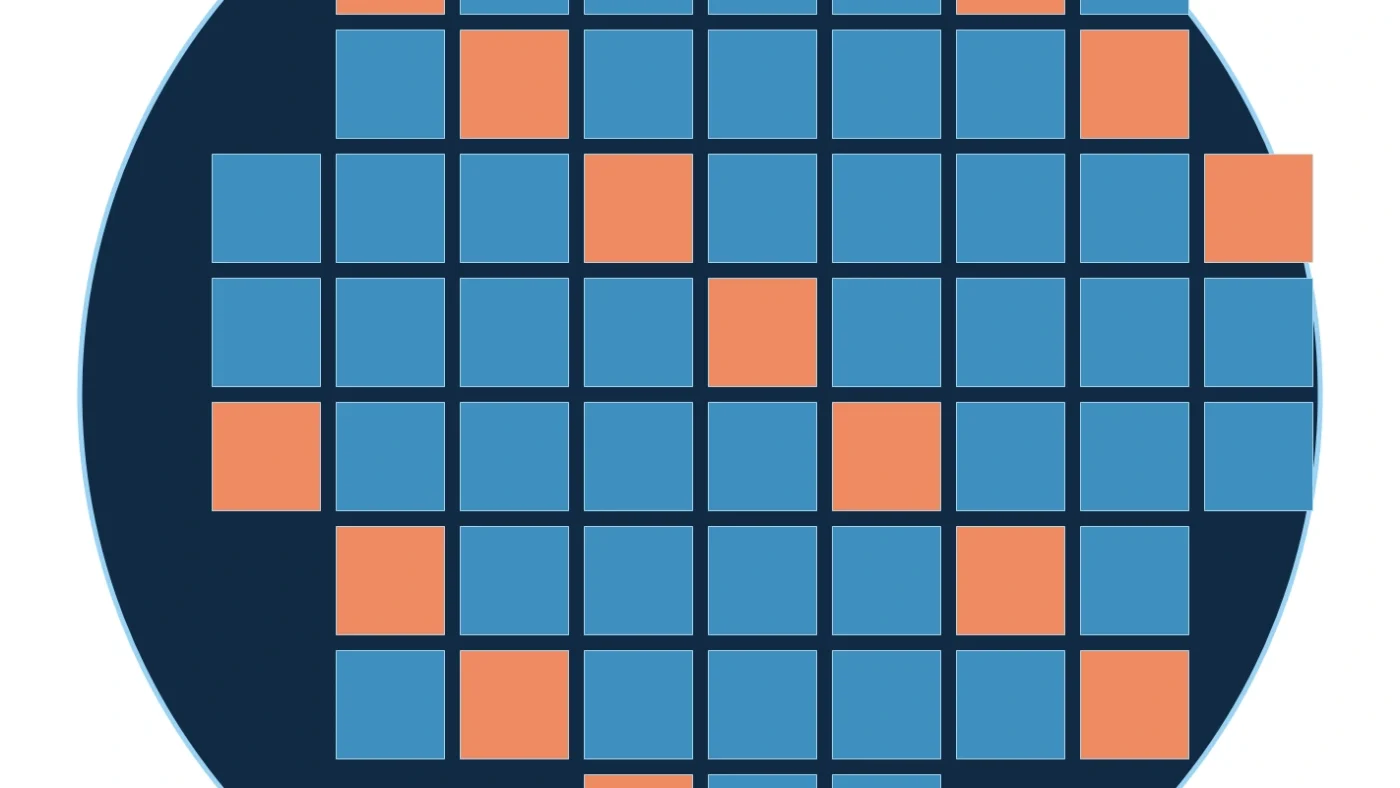
반도체 기사에서 “수율 90%”라는 숫자를 만나면 사람은 곧바로 공정이 좋다거나 제품성이 높다고 해석하기 쉽다. 그러나 수율은 혼자 서 있는 성적표가 아니다. 어떤 면적의 다이를, 어떤 결함을 실패로 세고, 어느 공정 단계에서 분모를 잡았는지에 따라 같은 90%가 전혀 다른 의미가 된다. 특히 결함밀도와 다이 면적의 관계를 빼고 수율만 읽으면, 큰 칩의 불리함을 공정 악화로 오해하거나 작은 칩의 유리함을 기술 우위로 과장하게 된다.
이 글은 특정 회사나 노드의 최신 수율을 추정하려는 글이 아니다. 2026년 11월 17일 기준으로 공개된 수율 모델의 기본 구조를 이용해, 현장에서 숫자를 읽고 확인하는 순서를 정리한다. 아래 계산의 숫자는 이해를 위한 가상 예시이며 실제 양산 데이터를 뜻하지 않는다.
1. 수율은 먼저 ‘무엇을 나눈 값인지’부터 묻는다
가장 먼저 해야 할 일은 수율의 분자와 분모를 확인하는 것이다. 웨이퍼에서 시작한 다이 중 전기적으로 통과한 비율인지, 특정 검사 단계의 합격률인지, 최종 패키지 테스트의 출하 가능 비율인지에 따라 지표의 위치가 달라진다. 공정 중간의 결함 한계 수율과 파라미터 수율, 테스트 수율을 한 문장 안에서 섞으면 “수율이 올랐다”는 말이 무엇을 뜻하는지 사라진다.
국제 반도체 기술 로드맵의 수율 모델 설명도 전체 다이 수율을 재료 결함 한계, 체계적 메커니즘 한계, 무작위 결함 한계의 곱으로 설명한다. 이 구조가 중요한 이유는 결함밀도와 면적만으로 모든 손실을 설명할 수 없기 때문이다. 면적-결함밀도 계산은 무작위 결함의 첫 번째 렌즈이지, 전체 수율의 완성된 답이 아니다.
2. 가장 단순한 식이 보여주는 것: 면적은 결함을 만날 기회를 늘린다
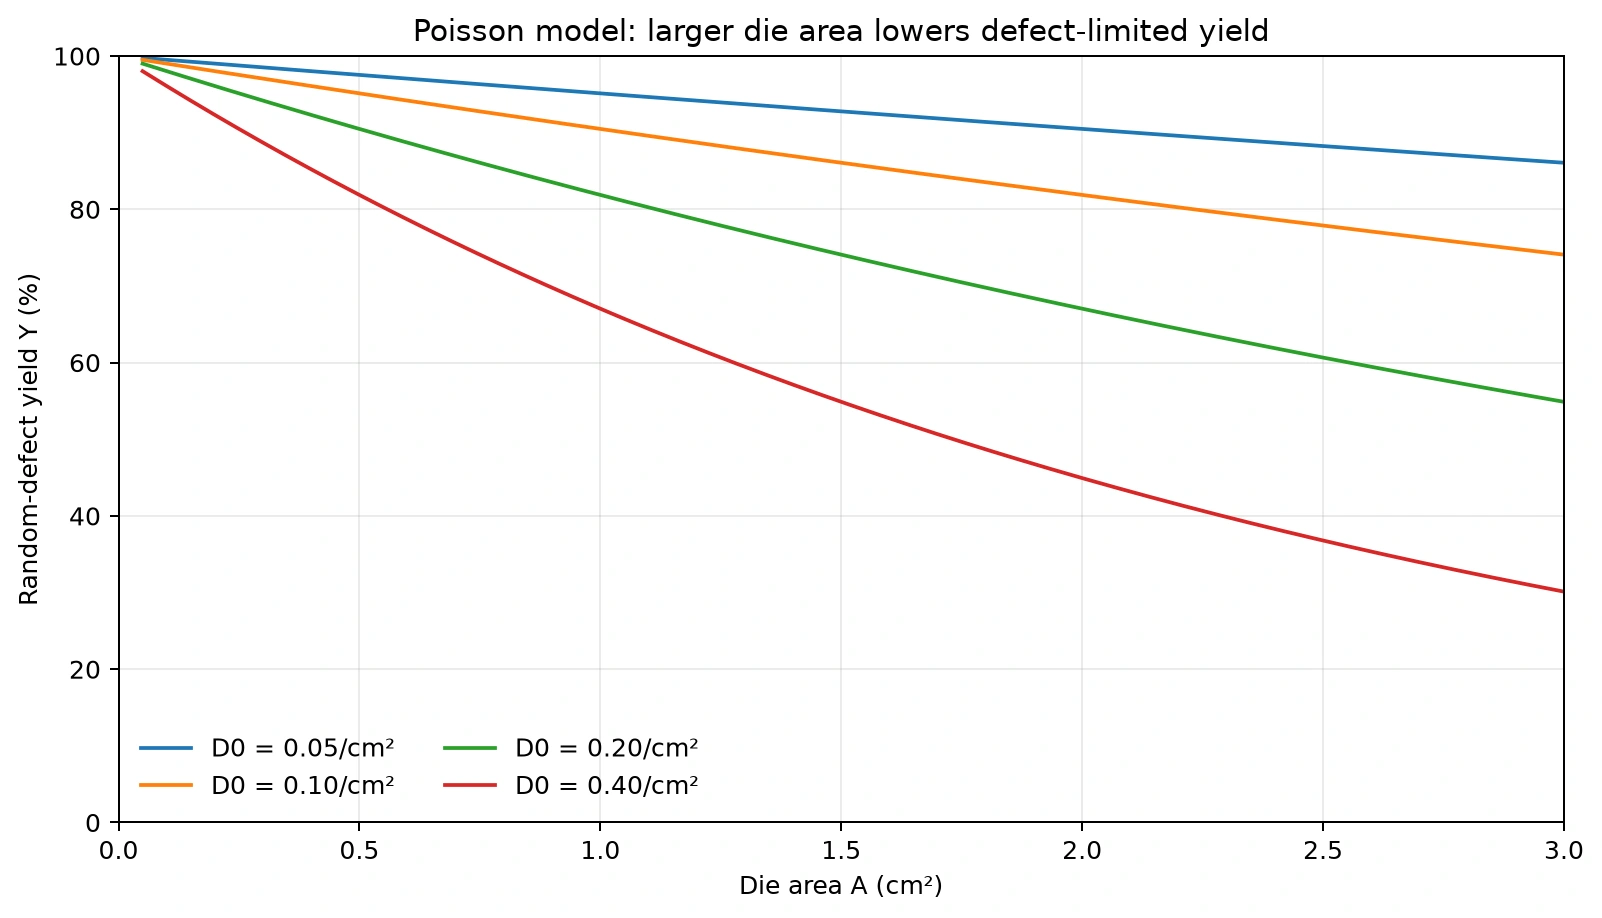
무작위 결함이 면적 전체에 독립적으로 분포한다고 가정하는 포아송 단순 모델에서는 결함 한계 수율을 대략 Y = exp(−D₀A)로 쓸 수 있다. 여기서 Y는 결함 때문에 살아남을 확률, D₀는 단위 면적당 전기적 결함밀도, A는 다이 면적이다. 이 식은 실제 공정의 모든 현상을 담지 않지만, “같은 결함밀도라면 다이가 클수록 불리하다”는 방향을 빠르게 확인하게 해준다. MIT OpenCourseWare의 수율 모델 강의도 이 주제를 별도 강의로 다루며 결함밀도와 면적을 연결하는 모델을 설명한다.
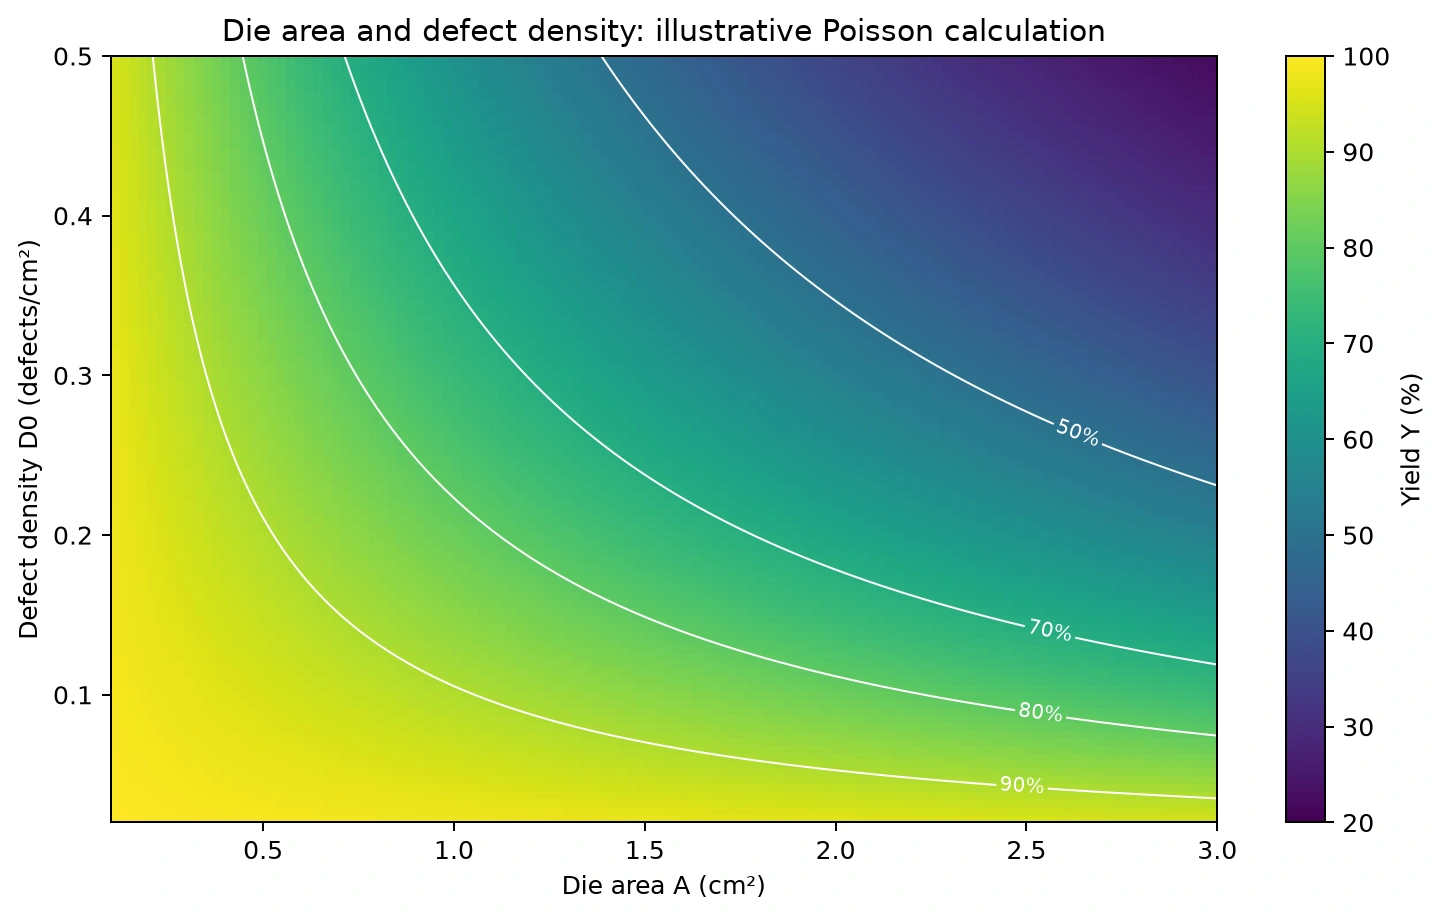
가상으로 D₀가 0.20개/cm²라고 하자. 면적 1cm² 다이는 단순 계산상 약 81.9%가 남지만, 2cm² 다이는 약 67.0%가 남는다. 이 차이는 “큰 다이는 반드시 나쁘다”는 뜻이 아니다. 실제 수율에는 결함 크기, 결함 군집, 설계의 민감 영역, 중복 회로, 체계적 패턴 문제가 함께 작동하기 때문이다. 다만 동일한 조건을 비교한다면 면적을 표에 나란히 놓지 않은 수율 비교는 출발부터 불완전하다.
3. ‘결함 하나’와 ‘고장 하나’는 같은 말이 아니다
현장에서 말하는 결함은 웨이퍼 검사에서 보인 이상 신호일 수 있고, 전기적 테스트에서 기능을 망가뜨린 fault일 수도 있다. 작은 입자가 모든 회로를 고장 내는 것은 아니며, 특정 배선 간격이나 트랜지스터 주변처럼 민감한 영역에 걸릴 때만 치명적일 수 있다. 그래서 설계와 제조를 연결하는 개념으로 critical area, 즉 결함이 놓이면 고장으로 이어질 수 있는 민감 면적이 등장한다.
카네기멜런대의 수율 연구 참고 목록은 결함 크기·밀도 추출과 critical area 계산을 별도 연구 축으로 구분하고, 포아송 모델을 결함 크기와 레이아웃 기하의 상호작용을 반영하도록 확장한 흐름을 소개한다. 따라서 “D₀가 낮으니 모든 제품 수율이 같다”는 결론은 과도하다. 같은 웨이퍼라도 배선 피치, 메모리 배열의 중복, 아날로그 블록의 민감도, 금속층 구성에 따라 결함이 전기적 실패로 번지는 비율이 달라질 수 있다.
4. 수율 숫자를 읽는 실무 순서
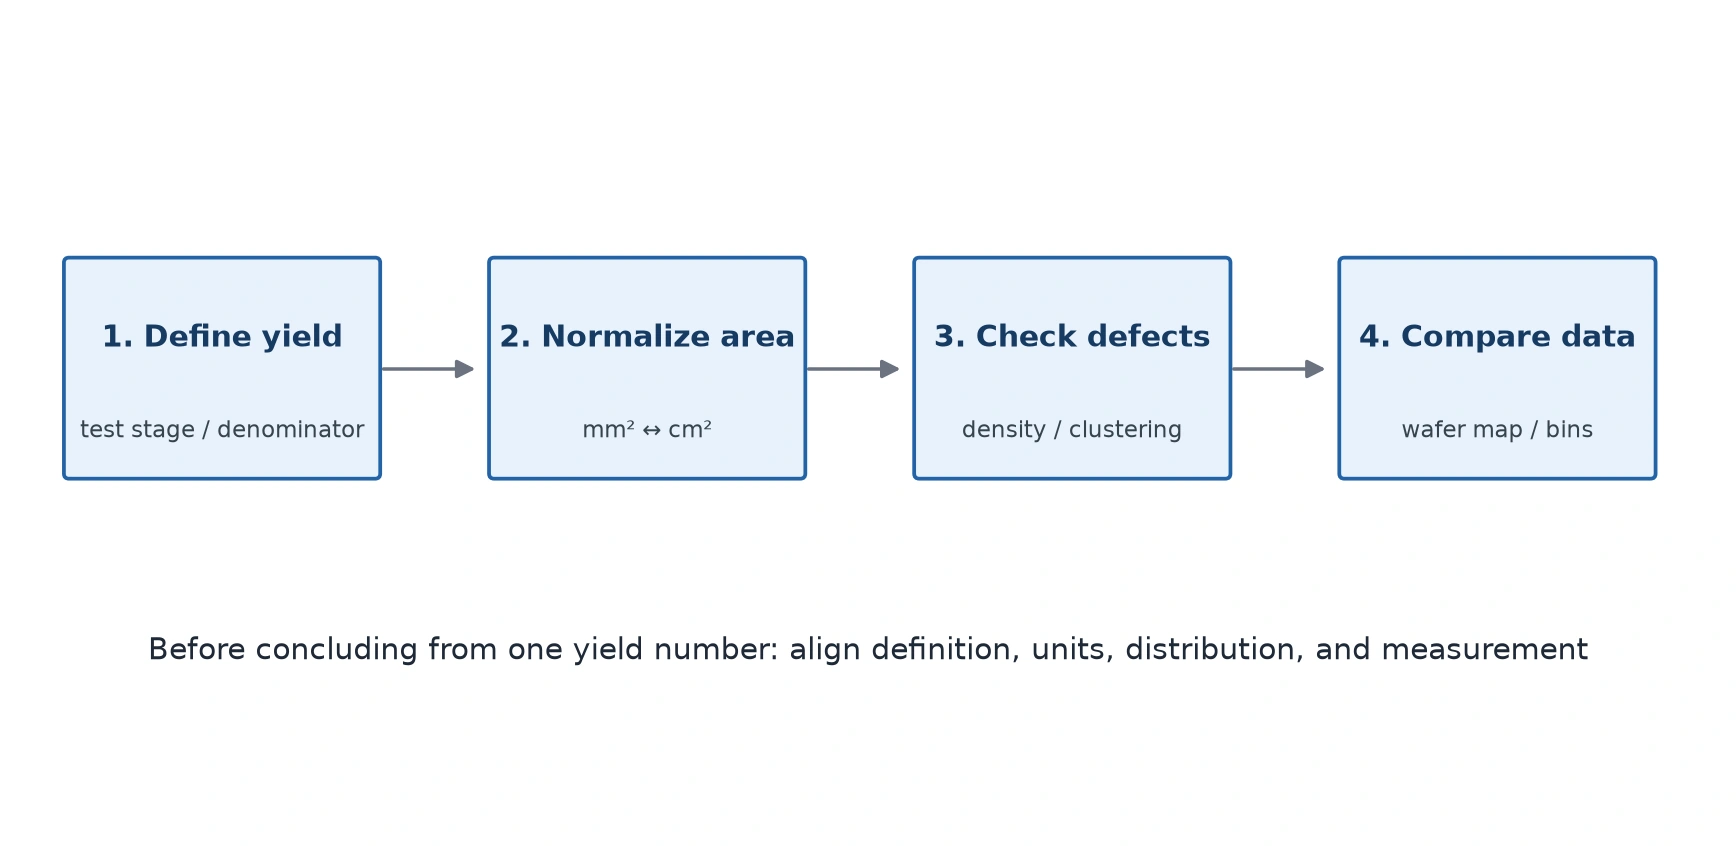
가상의 양산 회의에서 엔지니어가 “이번 주 수율 88%”라고 보고했다고 하자. 좋은 질문은 “왜 낮았나?”를 곧바로 묻는 것이 아니라, 먼저 숫자의 경계를 고정하는 것이다. 첫째, 88%가 웨이퍼 전기검사인지 최종 테스트인지 확인한다. 둘째, 다이 면적과 유효 다이 수 산정에서 가장자리 다이를 어떻게 처리했는지 본다. 셋째, 결함밀도가 검사 결함 개수인지 전기적 fault density인지 구분한다. 넷째, 한 웨이퍼 평균인지 웨이퍼맵의 공간 분포까지 포함한 것인지 확인한다.
그다음에는 수율 손실을 무작위·체계적·파라미터 범주로 나눠 본다. 무작위 결함이면 D₀와 면적의 방향성이 설명력을 갖지만, 특정 노광 필드나 특정 공정 모듈에 몰린다면 단순 포아송 가정으로는 부족하다. 결함이 특정 영역에 군집하는 경우에는 독립 분포 가정이 깨질 수 있고, 중복 회로가 있는 제품은 물리적 결함 수와 최종 기능 실패 수가 달라질 수 있다. ITRS 자료가 결함 예산과 함께 체계적 메커니즘 한계를 따로 다루는 이유도 여기에 있다.
5. 웨이퍼 사진이 알려주지 않는 것
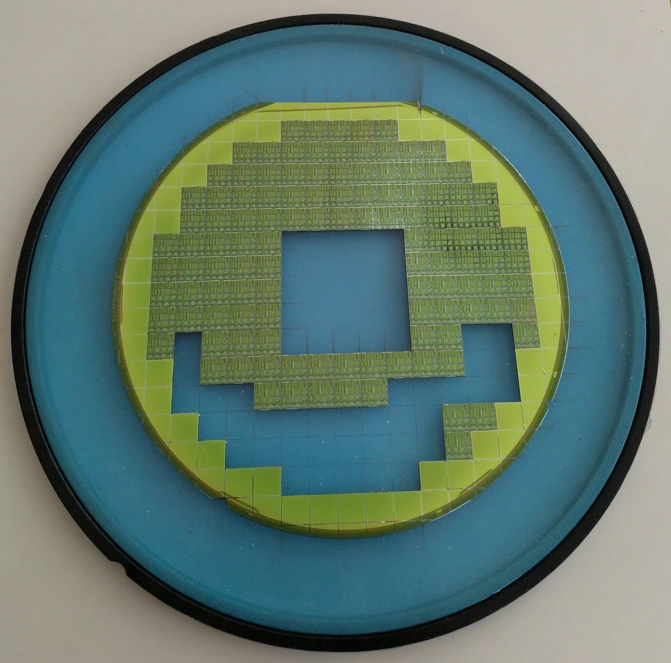
웨이퍼 사진은 공정의 물리적 무대를 보여주지만, 사진만으로 수율을 읽을 수는 없다. 다이 경계가 보이고 일부가 빠져 있어도 각각이 전기적으로 양품인지, 어떤 검사 단계에서 제외됐는지, 가장자리 손실을 포함했는지는 사진에 기록되지 않는다. 아래의 다이싱 사진처럼 웨이퍼에서 개별 다이가 분리되는 장면은 직관을 돕지만, 양품률의 증거는 아니다.
실무적으로는 사진보다 웨이퍼맵, 결함 분류표, 공정 단계별 테스트 결과, 다이 면적 정의가 중요하다. 특히 수율 개선 전후를 비교할 때는 같은 제품·같은 테스트 조건·같은 집계 규칙인지 먼저 확인해야 한다. 조건이 바뀐 뒤 숫자만 좋아졌다면 공정 개선이 아니라 측정 경계의 변화일 수도 있다. 반대로 수율이 그대로여도 결함이 특정 유형에서 다른 유형으로 이동했다면 다음 개선의 단서가 될 수 있다.
6. 숫자를 결론으로 바꾸기 전의 한계
포아송 식은 설명력이 좋지만 현실의 공정을 자동으로 예측하는 만능 공식은 아니다. 결함이 서로 독립적이지 않고 군집을 이루면 음이항 계열 같은 다른 모델이 더 적절할 수 있으며, 체계적 결함과 파라미터 실패는 별도 분석이 필요하다. 또한 공개 자료의 D₀나 수율 값은 제품·공정·성숙도·검사 정의가 다르면 직접 비교할 수 없다. 따라서 외부 자료의 숫자를 가져올 때는 값 자체보다 정의와 적용 범위를 함께 옮겨야 한다.
내가 수율 표를 읽을 때 가장 경계하는 문장은 “면적이 큰데도 수율이 높으니 공정이 압도적으로 우수하다” 또는 “수율이 낮으니 결함밀도가 높다”처럼 원인을 하나로 단정하는 문장이다. 면적은 중요한 변수지만, 원인을 판별하려면 결함의 크기와 위치, 군집성, critical area, 체계적 패턴, 파라미터 분포를 함께 봐야 한다. 수율은 결과이고, 결함밀도와 면적은 그 결과를 해석하는 두 개의 좌표일 뿐이다.
비교표를 만들 때는 숫자를 한 줄에 모으기보다 같은 조건끼리 묶는 편이 안전하다. 예를 들어 제품 A와 B의 다이 면적이 다르면 먼저 면적을 통일해 기록하고, 같은 D₀를 가정한 모델값과 실제 테스트값을 별도 열에 둔다. 모델값은 방향성을 확인하는 기준선이고, 실제값은 결함 분류와 검사 조건이 반영된 관측치다. 둘 사이의 차이를 숨기지 않고 남겨야 “면적 효과로 설명되는 부분”과 “공정·설계에서 추가로 조사할 부분”을 나눌 수 있다.
또 하나의 확인 순서는 시간축이다. 수율이 한 주에 급락했다면 다이 면적은 갑자기 바뀌지 않았을 가능성이 크므로, 면적보다 결함의 공간 분포와 특정 공정 단계의 변화부터 살핀다. 반대로 설계 변경으로 면적이나 민감 영역이 늘어난 뒤 수율이 변했다면 같은 D₀라도 결과가 달라질 수 있다. 이때는 이전 제품과 새 제품을 단순히 “수율이 몇 퍼센트포인트 낮다”고 비교하기보다, 면적·critical area·검사 분류를 맞춘 뒤 원인을 좁혀야 한다.
마지막 실천 점검표
- 수율의 분자·분모와 검사 단계가 같은가?
- 다이 면적의 단위가 cm² 또는 mm² 중 하나로 통일됐는가?
- 결함밀도가 검사 결함인지 전기적 fault density인지 구분했는가?
- 무작위 결함과 체계적·파라미터 손실을 분리했는가?
- critical area, 결함 크기, 군집성, 중복 회로 같은 설계 조건을 확인했는가?
- 웨이퍼 평균만 보지 않고 웨이퍼맵과 결함 분류를 함께 봤는가?
- 가상 모델의 계산값을 실제 양산 수율이나 최신 시장 숫자로 오해하지 않았는가?
이 일곱 가지를 확인하면 수율 숫자를 더 느리게 읽게 된다. 하지만 그 느림이 오히려 정확도를 높인다. 큰 다이와 높은 결함밀도가 만났을 때 무엇이 먼저 문제인지, 숫자 하나가 아니라 정의·면적·분포·검사 순서로 되짚을 수 있기 때문이다.
이미지 출처와 이용 조건
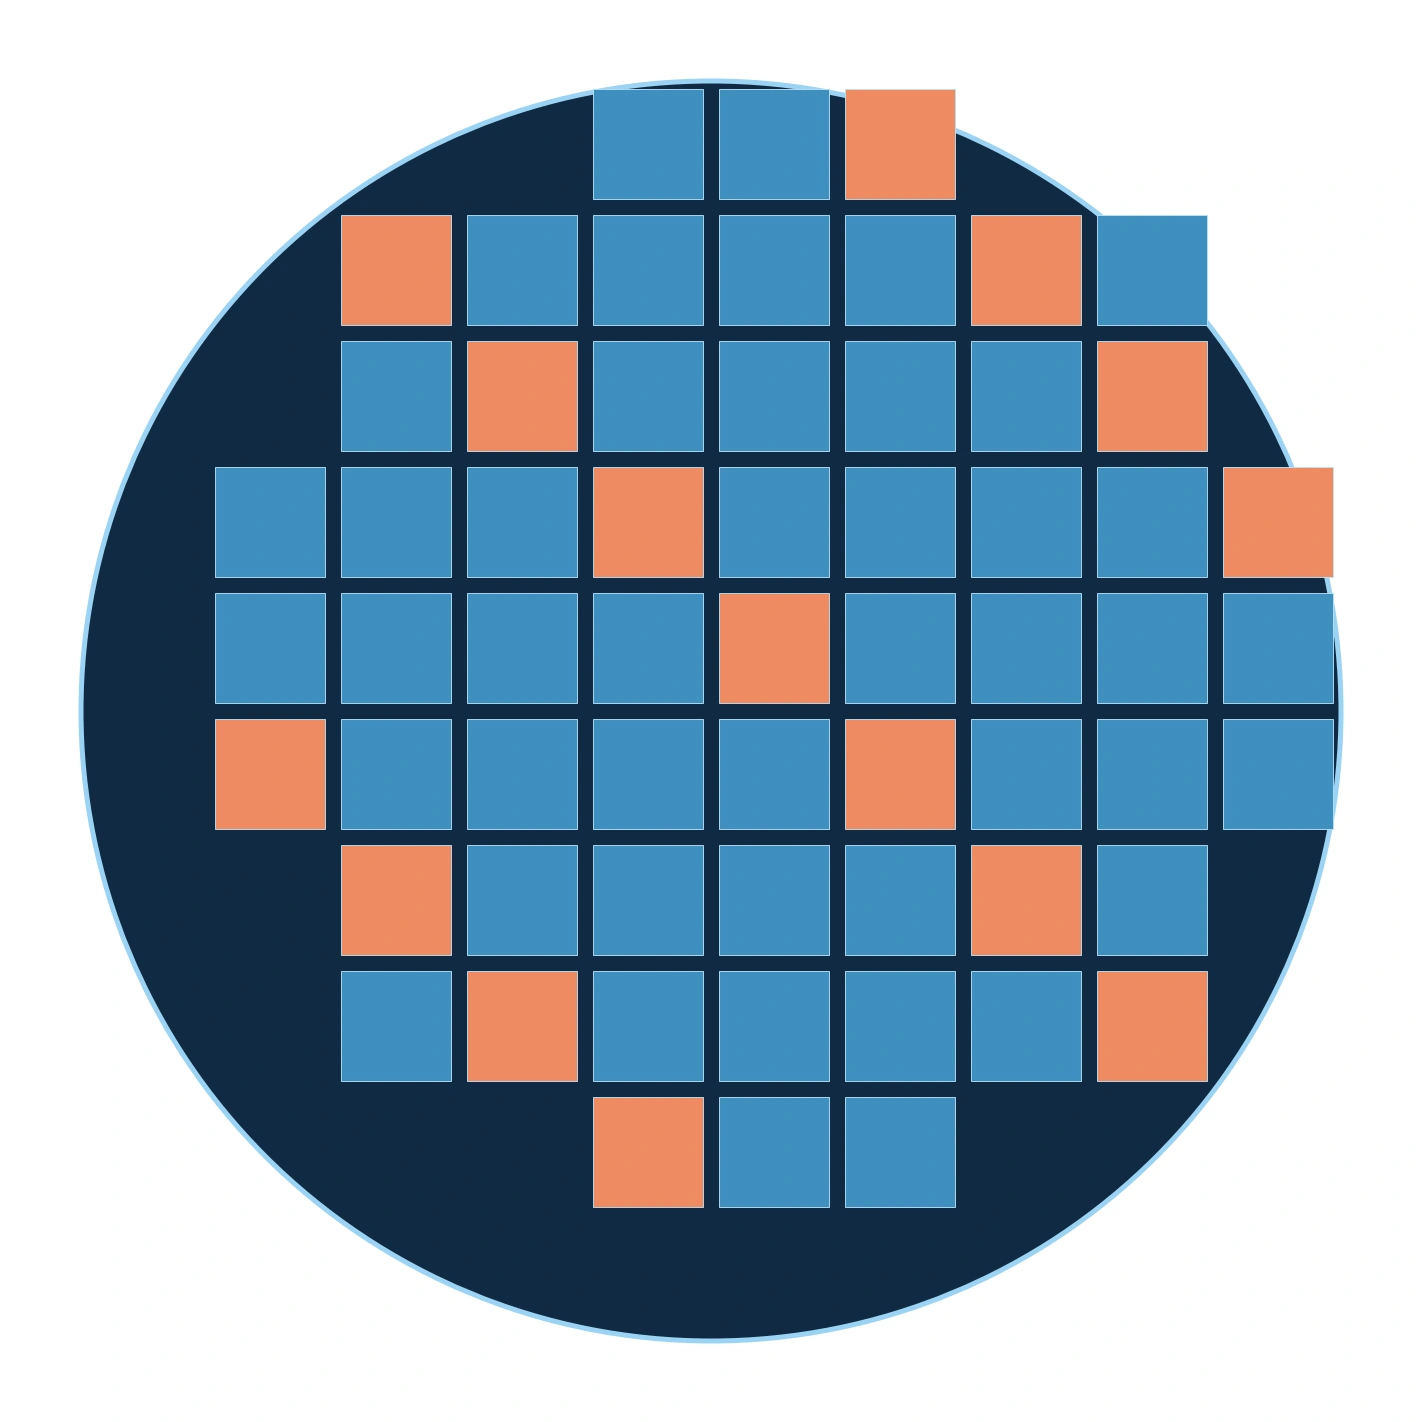
- 대표 이미지: 대표 이미지: 웨이퍼 안의 개별 다이와 일부 결함을 단순화한 자체 제작 구조도. 실제 웨이퍼 사진이나 특정 제품의 수율을 뜻하지 않는다. | 자체 제작(계산·개념 근거 MIT OCW 공개 강의) 이미지 원본·출처 확인
- 본문 이미지 1: 다이싱 테이프 위 웨이퍼와 분리된 다이. 사진: Khpsoi, Wikimedia Commons, CC BY-SA 4.0. | CC BY-SA 4.0 이미지 원본·출처 확인
- 본문 이미지 2: 가상 계산 도해: 포아송 단순 모델의 면적-수율 관계. 자체 제작. | 자체 제작(계산 근거 MIT OCW 공개 강의) 이미지 원본·출처 확인
- 본문 이미지 3: 가상 계산 도해: 결함밀도와 면적의 조합별 단순 모델 수율. 자체 제작. | 자체 제작(계산 근거 MIT OCW 공개 강의) 이미지 원본·출처 확인
- 본문 이미지 4: 수율 숫자 확인 절차. 자체 제작. | 자체 제작(개념 근거 ITRS 2009 Yield Enhancement) 이미지 원본·출처 확인